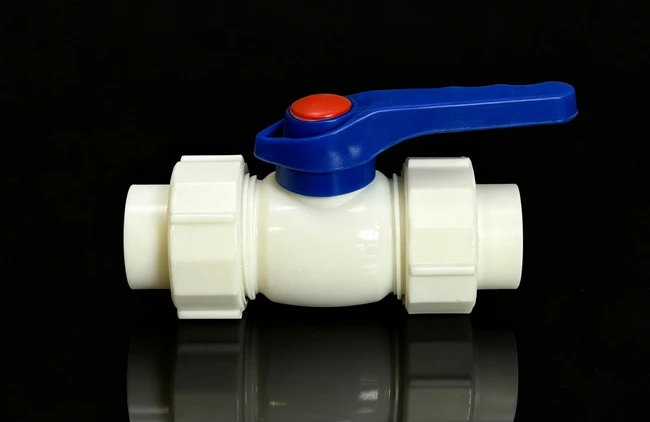
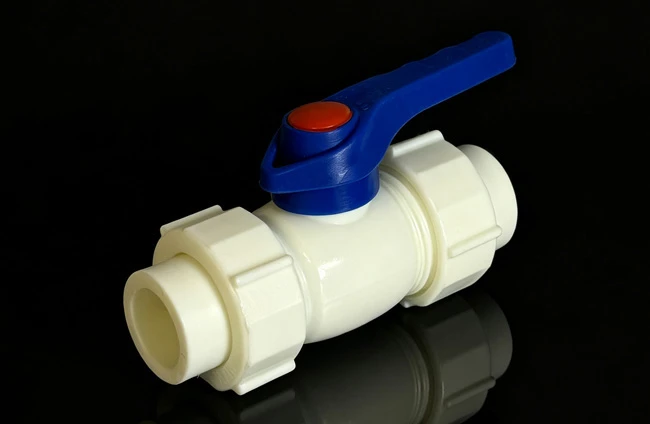
Com sua vantagem de substituição sem{0}}corte de tubulação-, a válvula esférica de união dupla PPR se tornou um componente liga-padrão em sistemas de água residenciais e de engenharia. No entanto, a instalação-não padrão e os testes de pressão inadequados muitas vezes levam a vazamentos nas juntas, danos ao núcleo da válvula e falha do interruptor, encurtando a vida útil da válvula. Somente seguindo os procedimentos padrão e os requisitos de aceitação a conveniência e a confiabilidade da vedação da estrutura de união dupla podem ser totalmente realizadas.
I. Preparação e inspeção pré-da instalação
1. Especificação e inspeção visual
Verifique se o diâmetro nominal e a classificação de pressão correspondem à tubulação; verifique se o corpo da válvula e as porcas de união estão livres de rachaduras e deformações, se a alavanca funciona sem emperrar e se os componentes de vedação estão totalmente assentados e alinhados em suas ranhuras.
2. Tubulação e Preparação de Ferramentas
Limpe areia, cascalho e detritos dentro do tubo para evitar que impurezas entrem no corpo da válvula e arranhem a face de vedação do núcleo da válvula. Prepare uma ferramenta de fusão, um cortador de tubos e uma chave ajustável com as especificações correspondentes e calibre a ferramenta de fusão para a faixa padrão de 260 graus ± 10 graus.
3. Confirmação da posição de instalação
Dê prioridade a um local de fácil acesso e conveniente para manutenção posterior, com a alça instalada na horizontal por padrão. Evite áreas propensas a água parada, luz solar direta e impactos fortes e deixe espaço livre adequado para montagem e desmontagem das porcas.
II. Procedimento de instalação padrão
1. Pré-conexão do Fusion Socket-
Deslize as porcas de união e o soquete PPR no tubo em sequência, complete a fusão entre o soquete e o tubo de acordo com o procedimento padrão, certifique-se de que a profundidade de inserção não seja inferior à profundidade mínima do soquete especificada para o diâmetro do tubo correspondente e deixe esfriar sem ser perturbado até que esteja totalmente ajustado. Não torça o tubo com força durante o resfriamento.
2. Conjunto do corpo da válvula
Limpe as faces de vedação em ambas as extremidades do corpo da válvula e confirme se os anéis de vedação estão assentados sem deslocamento. Alinhe o corpo da válvula com os encaixes em ambos os lados e aperte as porcas de união em ambas as extremidades de maneira uniforme e alternada para evitar tensões desiguais que possam rachar o corpo.
3. Pré-teste-de função de comutação
Opere a alavanca de 3 a 5 vezes após a montagem, alternando o núcleo da válvula entre as posições totalmente aberta e totalmente fechada sem testar o estado semiaberto-, para confirmar a operação suave e uma parada clara de 90 graus sem aderência ou folga. Após o teste, deixe o núcleo da válvula na posição totalmente aberta antes de prosseguir com o teste de pressão do sistema.
III. Teste de pressão da água e especificação de aceitação
1. Teste de pressão de válvula individual
A válvula individual já passou no teste de resistência do casco na fábrica de acordo com GB/T 13927, com o núcleo da válvula em uma posição parcialmente aberta e a pressão de teste ajustada para 1,1 vezes a pressão nominal.
2. Padrão de teste de pressão da tubulação do sistema
Para tubulação de água fria, a pressão de teste é 1,5 vezes a pressão de trabalho e não inferior a 0,6 MPa; para tubulação de água quente, é 1,5 vezes a pressão de trabalho e não inferior a 1,0 MPa. A pressão de teste não deve exceder 1,5 vezes a pressão nominal da válvula, sendo estritamente proibida a pressurização forçada com a válvula fechada.
3. Requisito de posição do núcleo da válvula
Durante o teste de pressão do sistema, o núcleo da válvula esférica de união dupla PPR deve ser colocado na posição totalmente aberta para garantir o fluxo contínuo de água através da tubulação e evitar o acúmulo de pressão localizado que pode danificar os componentes de vedação.
4. Critérios de Estabilização e Aceitação de Pressão
Depois que a pressão for elevada ao nível especificado, estabilize-a por 30 minutos com uma queda de pressão não superior a 0,05 MPa. Ao mesmo tempo, verifique se as juntas de união, a área da haste da válvula e a superfície do corpo da válvula não apresentam vazamentos ou deformações. A aprovação em ambos os critérios constitui um teste qualificado.
5. Tratamento pós{1}}teste
Após um teste qualificado, libere lentamente qualquer pressão residual da tubulação e lave-a com água; lave mais uma vez após o teste para confirmar que não há resíduos. Para trabalhos ocultos, guarde os registros dos testes de pressão e a documentação fotográfica, e só prossiga com a construção subsequente, como vedação de fendas ou instalação no teto, após confirmar que tudo está em ordem.
4. Problemas comuns de instalação e prevenção
1. Vazamento da junta sindical
Geralmente causado por força de aperto irregular nas porcas ou deslocamento dos componentes de vedação. Prevenção: apertar as porcas de maneira uniforme e alternada, verificar se os anéis de vedação estão alinhados nas sedes antes da instalação e não utilizar componentes de vedação deformados ou envelhecidos.
2. Fusão incompleta da junta do soquete
Geralmente causado por tempo de aquecimento insuficiente ou temperaturas muito baixas. Prevenção: controlar rigorosamente a temperatura e a duração da fusão; ao trabalhar abaixo de 5 graus, ajuste de acordo com a placa de processo do fabricante do material e aumente a configuração da ferramenta de fusão quando necessário.
3. Rachadura no corpo da válvula
Geralmente causado por força- unilateral excessiva ou pela correção forçada do ângulo do tubo. Prevenção: nunca use uma barra trapaceira para apertar demais as porcas; se a tubulação estiver desalinhada, ajuste primeiro a posição da tubulação e não force o alinhamento do corpo da válvula.
4. Entupimento do núcleo da válvula por detritos
Geralmente causado por falha na limpeza ou lavagem da tubulação após o teste. Prevenção: lave o interior da tubulação com água antes da instalação e, após o teste de pressão, abra totalmente a válvula para lavar a tubulação mais uma vez antes de ser oficialmente colocada em serviço.